خط زحف الأرض ((end end tenoner)
يمكن للمنتج فتح الأرضية عموديًا وأفقيًا. تغطي سلسلة الآلات احتياجات المعالجة ...
انظر التفاصيلقم بالمشي على أي خط أرضيات SPC أو WPC أو LVT أو الأرضيات الخشبية تقريبًا وسوف تسمع نفس الإيقاع: الألواح تتحرك عبر سلسلة من المحطات، كل واحدة منها تجعل اللوحة أقرب قليلاً إلى اللوح الخشبي النهائي. في مكان ما في هذا التسلسل توجد آلة DET طولية. يبدو الاسم تقنيًا، لكن المهمة واضحة ومباشرة. يتم إعداد لسان مزدوج النهاية لآلات التغذية الطولية على كلا الحافتين الطويلتين للوحة في مسار واحد، مما يشكل المظهر الجانبي الذي يحدد شكل الأرضية وملاءمتها وأدائها.
بالنسبة لفرق الإنتاج، نادرًا ما يكون DET الطولي مجرد منشار آخر. إنها محطة التنميط الدقة. العرض، واستقامة الحافة، وهندسة اللسان والأخدود، وجودة الشطب، والتشطيب السطحي كلها تبدأ هنا. عندما يتم إعداد المحطة بشكل جيد، يكون لبقية الخط مرجع ثابت للعمل منه. عندما لا يكون الأمر كذلك، فإن كل عملية فرعية ترث المشكلة.
في التكوين الطولي، ينتقل اللوح على طوله بين رأسي الأدوات. تعمل الرؤوس على الحواف الطويلة اليسرى واليمنى في نفس الوقت. اعتمادًا على حزمة الأدوات، يمكن للماكينة تحديد حجم عرض اللوحة، أو قطع اللسان على إحدى الحواف والأخدود على الجانب الآخر، أو وضع شطب أو شطب، أو قطع الأخاديد البارزة، أو إعداد الحافة لخطوة طلاء لاحقة. في إنتاج الأرضيات، غالبًا ما تكون هذه هي المحطة التي تعطي اللوح الخشبي شكله الطويل قبل أن تتولى عملية المطابقة النهائية.
يشير الجزء "ذو النهاية المزدوجة" من الاسم إلى المعالجة المتزامنة على طرفي دورة العمل، وليس إلى آلتين منفصلتين مثبتتين معًا. هذا التمييز مهم لأن DET الطولي يعتمد على مرجع نقل مشترك، وسلسلة ثابتة أو طبقة دوارة، ورأسين يظلان متوازيين مع بعضهما البعض. إذا انحرف أحد الرأس، يتغير المظهر الجانبي على هذا الجانب، وسيظهر ذلك توافق اللسان والأخدود. لإلقاء نظرة أوسع على كيفية بناء هذه الآلات وتطبيقها، إليك هذا الدليل تكنولوجيا المنبر الصناعي ذو النهاية المزدوجة هي نقطة انطلاق مفيدة.
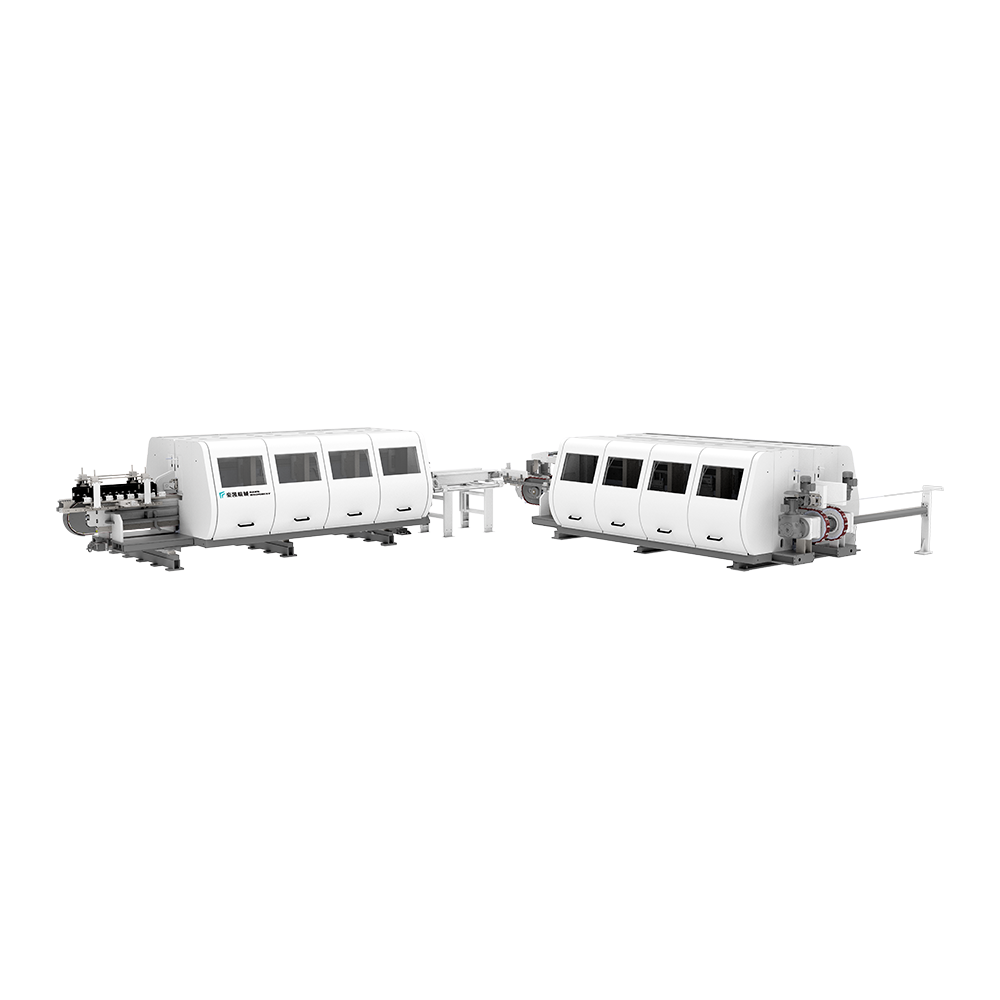 خط شق الأرضية، سلسلة Tenoner ذات نهاية مزدوجة سلسلة DET ذات ستة نماذج طولية وعرضية لألواح الأرضيات، مفيدة عند تقييم عملية الحافة الكاملة بدلاً من قوة المغزل وحدها. عرض المنتج →
في العديد من مصانع الأرضيات، يعد DET الطولي جزءًا من قسم تحديد فترات زمنية محددة وليس عملية شراء مستقلة. يمكن إقرانها بمحطة عرضية، وأنظمة تغذية، ومعدات تجميع الغبار وطلاء الحواف. ولهذا السبب يجب أن يعتمد قرار الشراء على عملية الحافة الكاملة، وليس فقط على قوة المغزل أو سرعة التغذية القصوى.
الفرق بين DET الطولي والعرضي لا يقتصر فقط على كيفية تشغيل الآلة. فهو يغير الحواف التي يتم تشكيلها آليًا، وكيفية دعم اللوحة، وما يجب على المشغل التحكم فيه. تتعامل المحطة الطولية مع الحواف الطويلة أثناء تحرك اللوحة طوليًا. تتعامل المحطة المتقاطعة مع الأطراف القصيرة بعد إنشاء ملف تعريف الحافة الطويلة. يعمل الاثنان كشركاء، وعادة ما تحدد المحطة الأولى المرجع للثانية.
| سؤال الإنتاج | DET بالطول | بالعرض DET |
|---|---|---|
| ما هي الحواف التي يتم تشكيلها؟ | كلا الحواف الطويلة | كلا النهايتين القصيرتين |
| كيف تسافر اللوحة؟ | على طوله | عبر عرضه |
| دور نموذجي | تحجيم العرض، واللسان طويل الحافة والأخدود، والميلا | مطابقة النهاية، لسان وأخدود قصير النهاية |
| الموقف المعتاد في الخط | قبل نهاية المطابقة | بعد التنميط طويل الحافة |
| ما يجب التحقق منه أولا | الاستقامة واتساق العرض وعمق الملف الشخصي | التربيع وتحمل النهاية وملاءمتها مع الحافة الطويلة |
يمكن أن يبدو DET الطولي بسيطًا من جانب المشغل: قم بتغذية اللوحة، وثبتها على الموجهات، واترك الرؤوس تقوم بالعمل. ومن الناحية العملية، تقوم الآلة بإدارة عدة متغيرات في وقت واحد. يؤثر تنوع عرض اللوحة، وتربيع الحافة، وسرعة التغذية، وتآكل الأداة، وإخلاء الرقاقة، على الحافة النهائية.
تشترك معظم آلات DET الطولية في بنية مشتركة، على الرغم من أن التفاصيل تختلف حسب الشركة المصنعة والتطبيق. السؤال المهم ليس ما إذا كانت الآلة تحتوي على هذه الأجزاء، ولكن ما إذا كانت مصنوعة وتعديلها بطريقة تناسب هدف المواد والتسامح الخاص بك.
يعد الانضباط في الإعداد أمرًا مهمًا بقدر أهمية أجهزة الماكينة. يكون DET الطولي مستقرًا مثل أسطحه المرجعية. إذا كانت السلسلة متآكلة، أو كانت الأدلة مفككة أو كان ضغط التثبيت غير متساوٍ، فيمكن للقاطع أن ينتج حافة ذات مظهر نظيف لا تزال تفشل في فحص الملاءمة الجافة. يجب أن يكون المشغلون قادرين على التحقق من العرض وعمق المظهر الجانبي واستقامة الحافة باستخدام أجهزة قياس بسيطة قبل بدء تشغيل الإنتاج.
قد يُطلب من DET الطولي تشغيل عدة عائلات من المواد في نفس المصنع. كل واحد يتصرف بشكل مختلف في الطليعة. SPC جامدة وكاشطة، لذا فإن عمر الأداة والتحكم في الغبار عادةً ما يحظى بمزيد من الاهتمام. WPC أكثر ليونة ويمكن أن يكون أكثر حساسية للحرارة ودعم الضغط. يتميز LVT بالمرونة وقد يحتاج إلى توجيه دقيق للتغذية لتجنب التشويه. يجلب الصفائح طبقة تآكل صلبة وخطر التقطيع. تتطلب الأرضيات الهندسية متعددة الطبقات قصًا نظيفًا للألياف الخشبية، في حين أن الأسمنت الليفي وألواح الجدران تضع أهمية كبيرة على مقاومة التآكل والتثبيت المستقر.
الدرس العملي هو أنه لا ينبغي افتراض أن أي إعداد واحد يمكنه تشغيل كل منتج بشكل جيد. قد يحتاج ملف التعريف الذي يعمل على لوح SPC سميك إلى دعم مختلف وسرعة تغذية وأدوات مختلفة على بلاط LVT الرقيق. قبل قبول الآلة، قم بتشغيل المواد التي تنتجها بالفعل. تحقق من الملاءمة الجافة، وليس القطع فقط. انظر إلى اللسان والأخدود تحت ضوء جيد، وقم بقياس عمق الأخدود وعرضه عبر مجموعة من الألواح، وافحص الشطبة بحثًا عن أي رقائق أو تمزيق. يعد الاختبار القصير أكثر فائدة من ورقة المواصفات الطويلة.
في خط الأرضيات النموذجي، يتم وضع DET الطولي بعد قطع اللوحة إلى حجم يمكن التحكم فيه وقبل المطابقة النهائية أو الطلاء أو التعبئة. التسلسل الدقيق يعتمد على المنتج. قد يجمع خط SPC بين البثق والتليين والقطع والتشقيب والطلاء. قد يبدأ الخط الرقائقي من المكبس ويتحرك خلال التشذيب والتنميط. في كلتا الحالتين، يجب أن توفر المحطة الطولية حافة طويلة متسقة حتى تتمكن المحطة العرضية من إنتاج نهاية مربعة ومناسبة جيدًا.
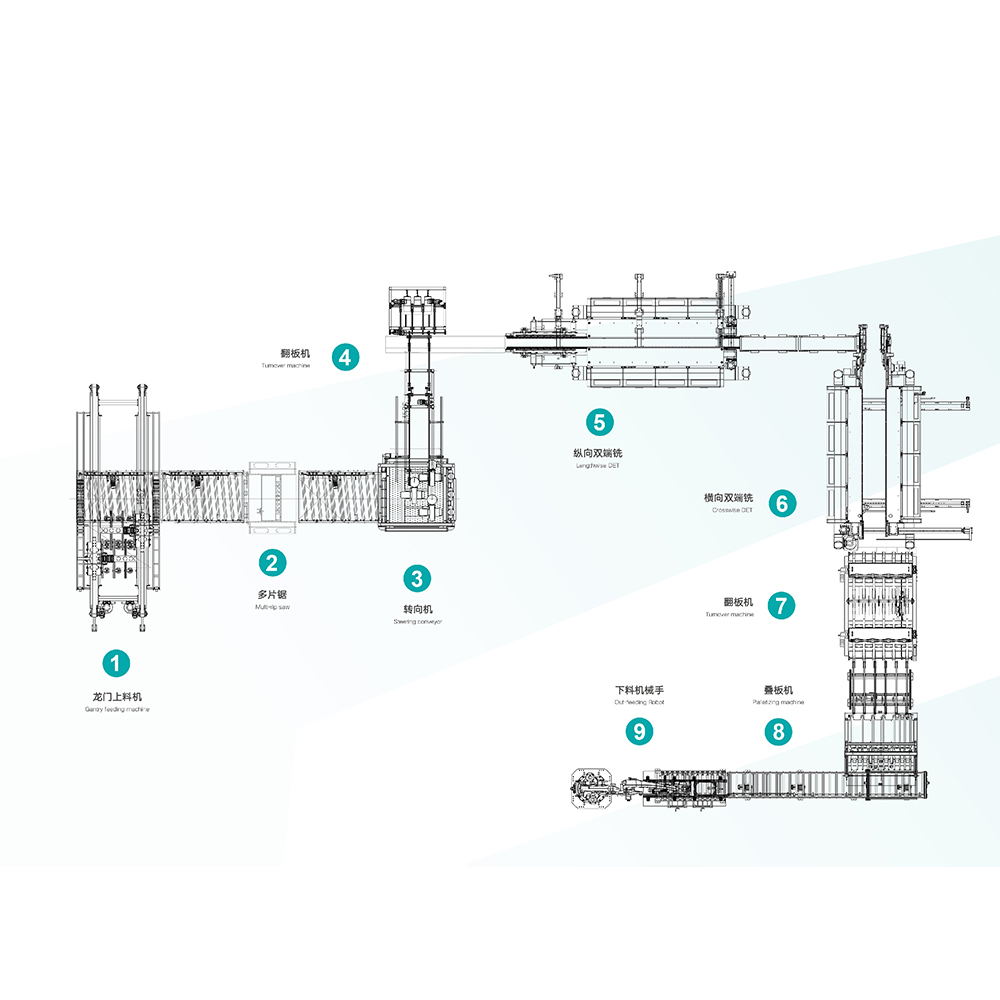 خط إنتاج الأرضيات SPC وPVC الأوتوماتيكي خط تغذية وقطع وتقطيع متكامل للأرضيات SPC وWPC وPVC، وهو ذو صلة عند تقييم التغذية والنقل والتغذية الخارجية كعملية واحدة. عرض المنتج →
عندما يتم دمج DET الطولي في خط تلقائي، فإن أقسام التغذية والنقل والتغذية الخارجية مهمة بقدر أهمية المنبر نفسه. يمكن للآلة التي تؤدي أداءً جيدًا في اختبار مستقل أن تتصرف بشكل مختلف عندما يُطلب منها اتباع منشار أعلى أسرع أو تغذية محطة عرضية بدون مخزن مؤقت. يجب مراجعة سرعة الخط والتراكم وتباعد اللوحة معًا.
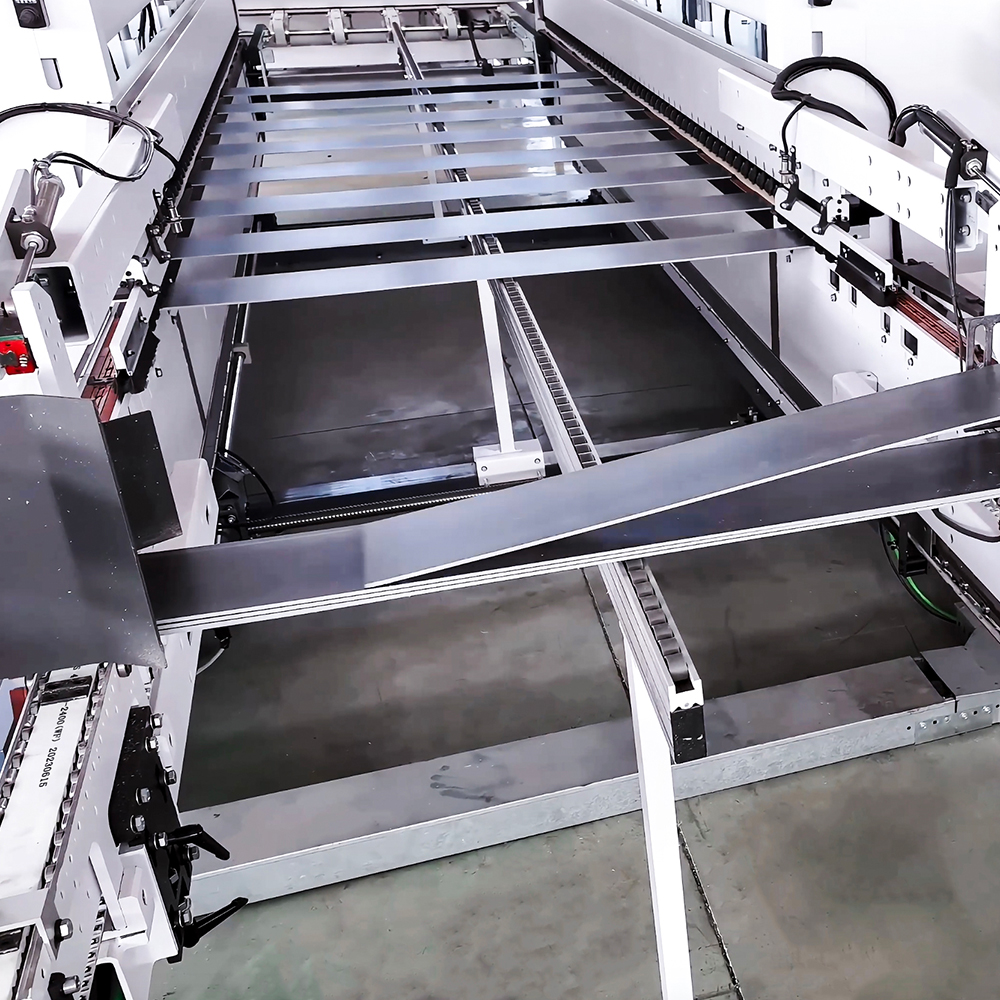 خط إنتاج الأرضيات الذكية نظام MES منصة MES مزودة بأجهزة متصلة لإدارة إنتاج الأرضيات الرقمية ودعم عرض المهام ووضع العلامات والعد وتحديد الهوية بموجات الراديو والوصول الآمن. عرض المنتج →
بالنسبة للمصانع التي تنتج عدة ملفات تعريف أو تعمل بنوبات عمل متعددة، تصبح بيانات الإنتاج جزءًا من قصة الجودة. تساعد سجلات الإعداد وتتبع عمر الأداة وأسباب التوقف وإنتاجية المرور الأول الفرق على معرفة ما إذا كانت مشكلة الحافة ناتجة عن الأدوات أو المواد أو التغيير أو النقل. وهنا يمكن لنظام الإدارة أن يدعم مشغل DET، بدلاً من استبدال حكم المشغل.
تعتبر آلة DET الطولية أحد أصول الإنتاج طويلة المدى. يجب أن تتحرك محادثة الشراء بسرعة من سرعة العناوين الرئيسية إلى التفاصيل التي تحدد الأداء اليومي.
تكتسب ماكينة DET الطولية مكانها في مصنع الأرضيات عندما تجعل الحافة الطويلة قابلة للتنبؤ بها. وهذا يعني النقل المستقر، وإعدادات الرأس القابلة للتكرار، والأدوات المناسبة، وروتين الإعداد الذي يثق به المشغلون. لا يلزم أن تكون الآلة هي العنصر الأكثر تعقيدًا على الخط. يجب أن تحتفظ بمرجعها، وتزيل رقائقها، وتحمي سطح اللوحة وتجعل التركيب الجاف متماسكًا دون تعديل متكرر.
في HAWK Machinery، عملنا مع منتجي ألواح الأرضيات والجدران منذ عام 2005، وعادةً ما تبدأ المحادثات الأكثر فائدة بعينة لوحة ورسم ملف تعريف بدلاً من ورقة المواصفات. إذا كنت تخطط لقسم جديد لتعيين فترات زمنية محددة أو استبدال محطة طولية موجودة، فأحضر المادة والملف التعريفي والتسامح الذي تحتاجه. هذا هو الأساس العملي لاختيار الآلة التي تناسب الخط والمنتج والأشخاص الذين يقومون بتشغيلها.
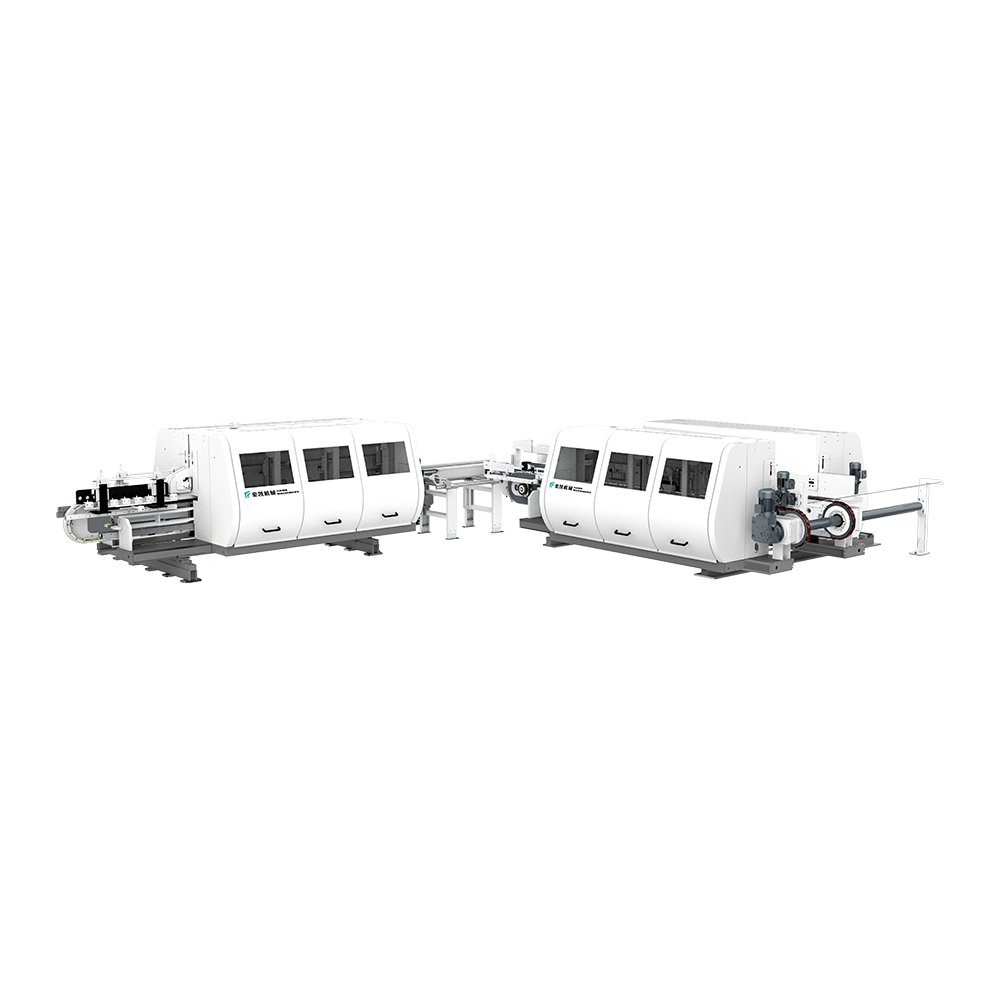
يمكن للمنتج فتح الأرضية عموديًا وأفقيًا. تغطي سلسلة الآلات احتياجات المعالجة ...
انظر التفاصيل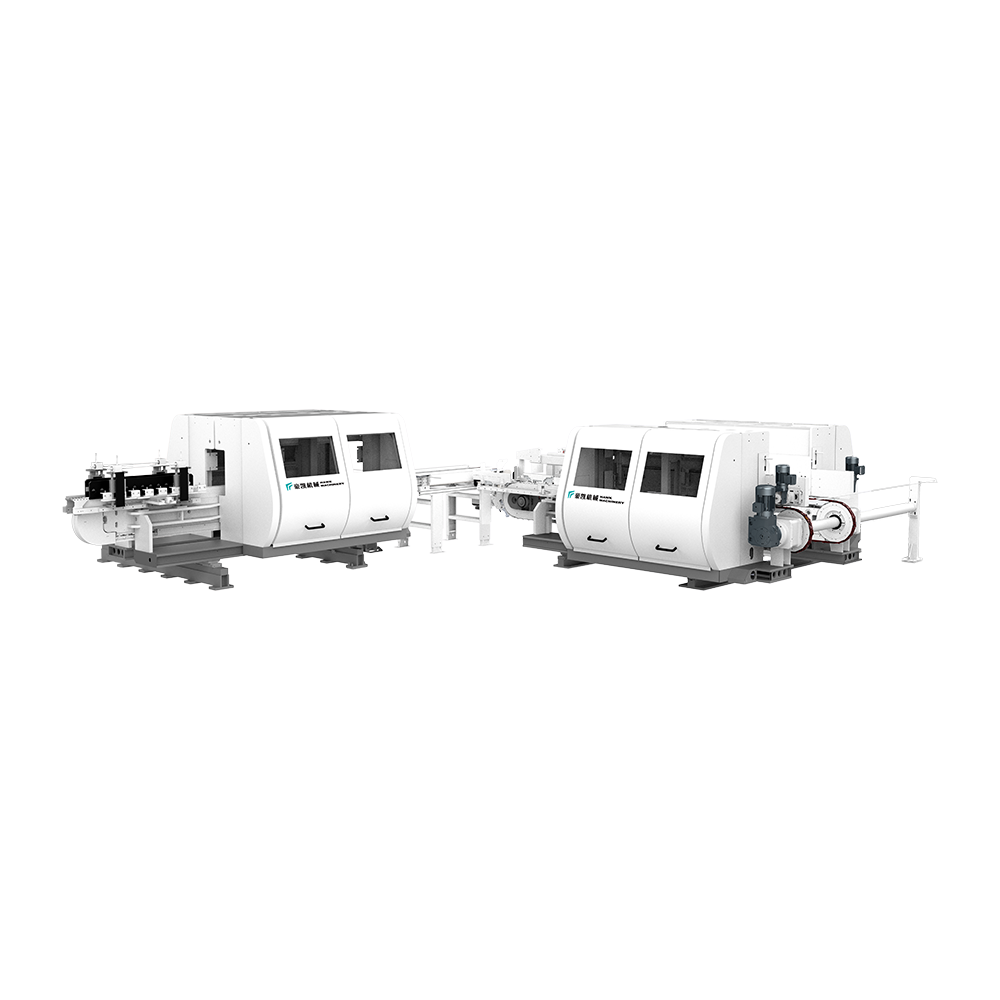
هذا الجهاز مناسب لتشذيب الأرضيات LVT. مزودًا بألواح لأعلى وسلبي ، ولديه خصائص...
انظر التفاصيل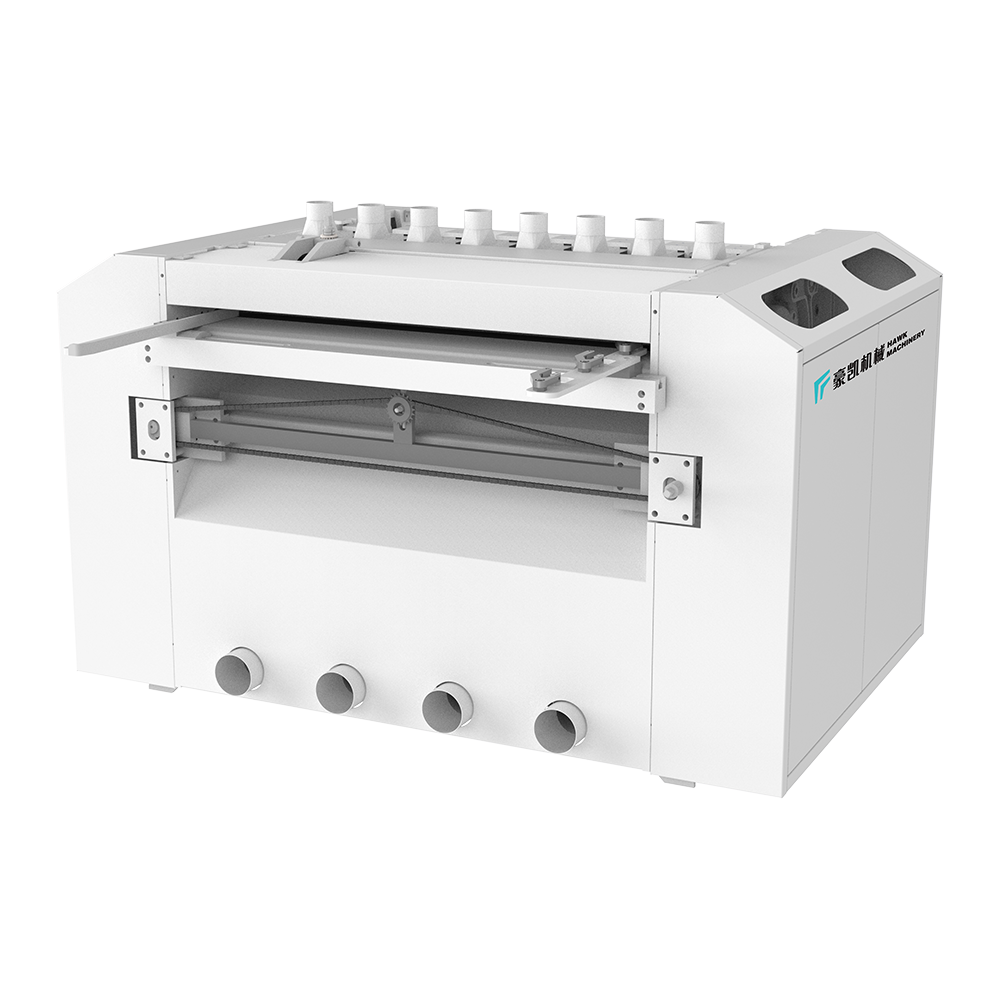
طرق نشر الإرسال المختلفة مناسبة لاحتياجات معالجة اللوحات المختلفة وهي مناسبة ...
انظر التفاصيل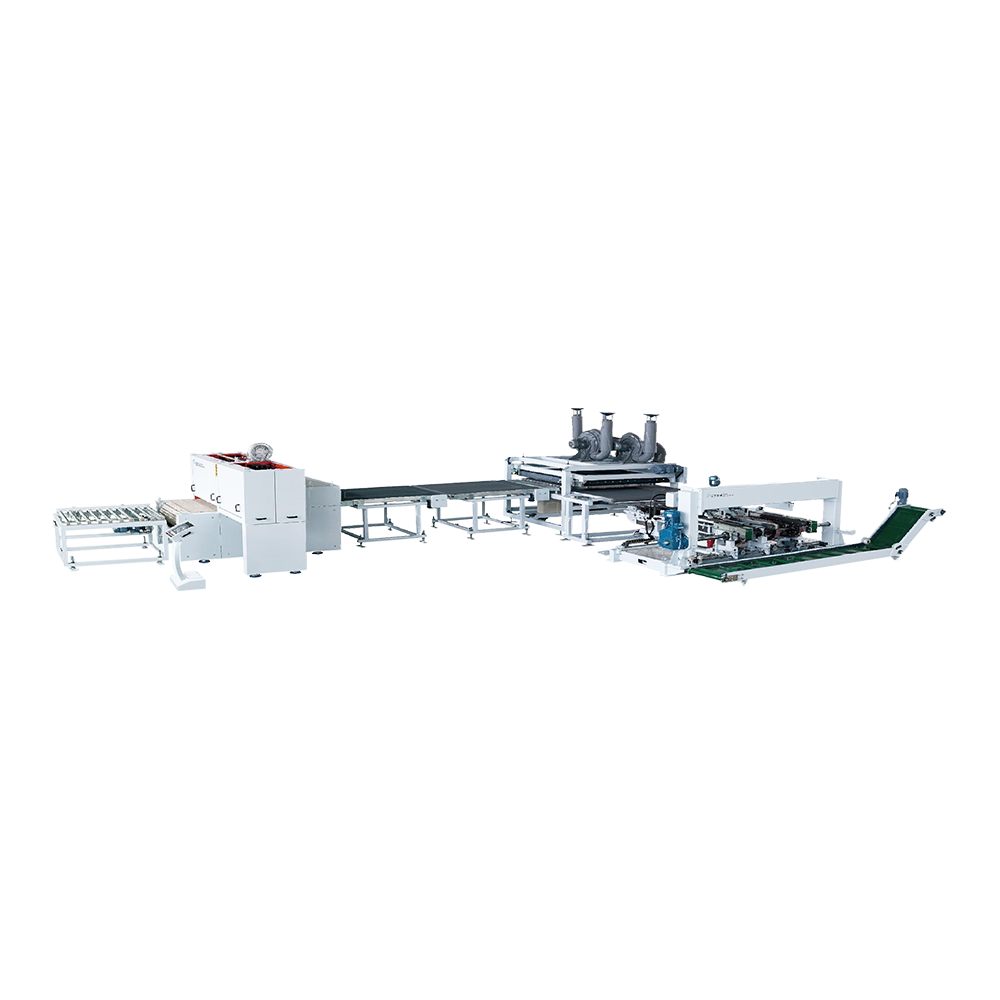
يمكن أن تصل سرعة التغذية لهذا الجهاز إلى 40 مترًا في الدقيقة ، والإطار بأكمله...
انظر التفاصيل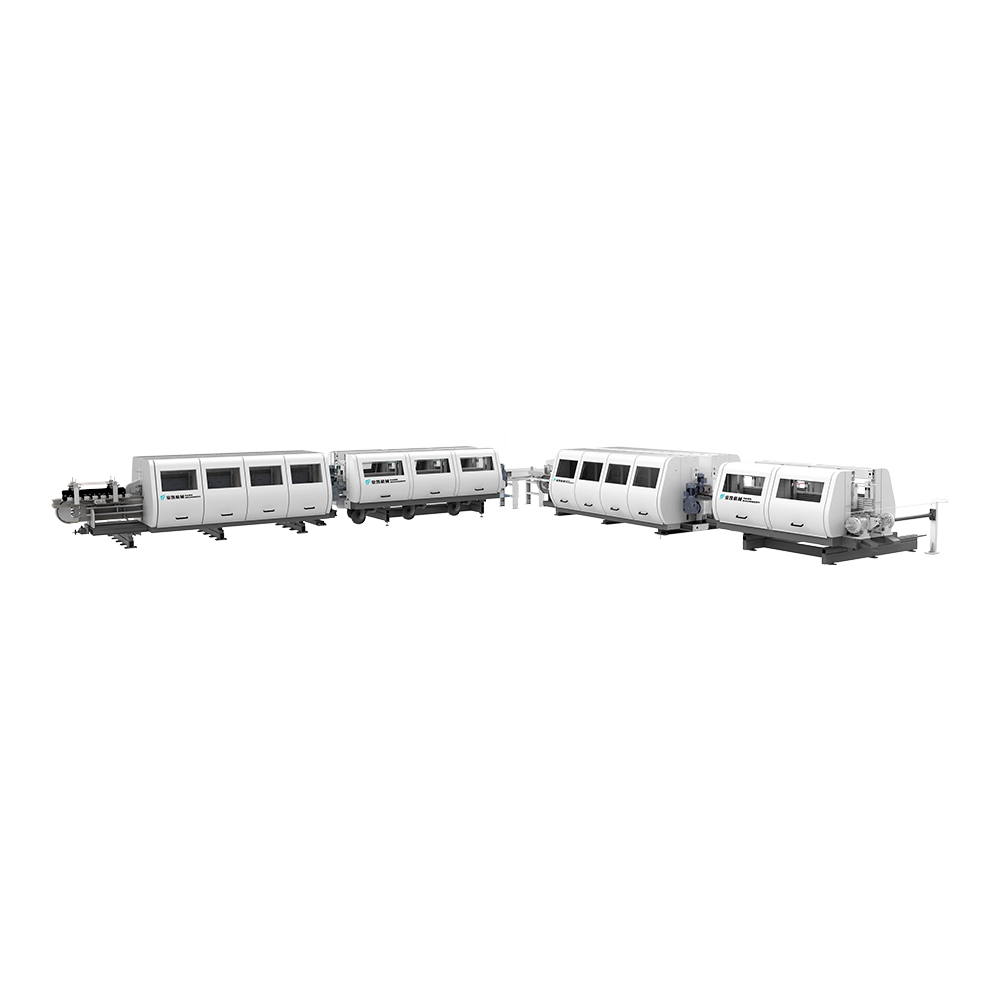
مناسبة لطلاء الحافة من الرقائقي ، PVC ، و WPC. استخدام الطلاء القائم على الما...
انظر التفاصيل
Hawk Machinery Feeding Automatic Feeding و Cutting & Sloting Line ، مناسب لـ ...
انظر التفاصيل
تدمج المعدات الذكية المتكاملة للإنترنت الذكي للبوابة ، وافتات مهمة الماكينة ،...
انظر التفاصيل
معلومات الاتصال.
منطقة تنمية بوي ، مدينة تشانغتشو ، مقاطعة جيانغسو ، ب. ر. الصين
+86-0519-83319988
لا تتردد في الاتصال عندما تحتاج إلينا!
 مصنعين مخصصين لآلات البثق في الأرض